


От металла до котельной: как OREE LASER PG6020 T6 меняет производство
 4
 Время на чтение: 26 минут
Каждая блочно-модульная котельная начинается задолго до монтажа насосов, теплообменников и трубопроводов. Сначала необходимо изготовить десятки металлических элементов: от массивного основания будущего модуля до небольших крепёжных пластин.
На предприятии в Челябинской области эту работу решили усовершенствовать с помощью комбинированного лазерного станка OREE LASER PG6020 T6 мощностью 12 кВт.
Представьте шестиметровую стальную заготовку, из которой предстоит изготовить несущий элемент конструкции. Рядом — комплект труб с отверстиями и сложными вырезами под будущие соединения.
Для обычного листового лазера это две совершенно разные задачи. PG6020 T6 справляется с обеими благодаря сочетанию крупноформатного рабочего поля и специализированного модуля обработки труб.
Специалисты МОССКЛАД подготовили оборудование к эксплуатации, выполнив пусконаладочные работы на производственной площадке заказчика.
Из чего складывается модульная котельная
Блочно-модульная котельная — сложная инженерная система, собранная внутри металлического модуля. Для её изготовления необходимо подготовить множество деталей разных размеров и конфигураций.
Из листового металла производят основания, опорные пластины, монтажные элементы и защитные панели. Из труб и профильного проката — каркасы, стойки, опоры и заготовки для технологических узлов.
Особенность такого производства заключается в разнообразии деталей. Сегодня изготавливается комплект для небольшой котельной, завтра — элементы крупного промышленного теплового пункта.
При этом изделия должны точно соответствовать проектной документации. От геометрии отверстий, размеров пластин и качества подготовки труб зависит удобство дальнейшей сварки и сборки.
Именно поэтому предприятию потребовалось оборудование, способное работать с разными видами металлопроката и быстро переключаться между производственными заданиями.
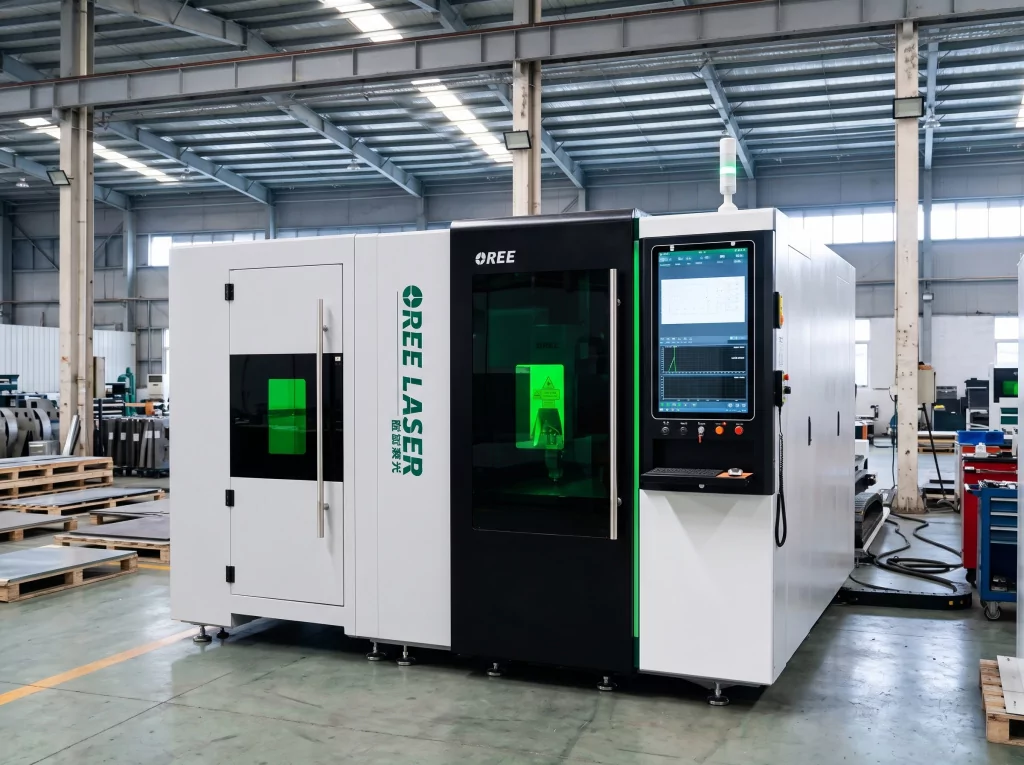
Выбор остановили на OREE LASER PG6020 T6 Raycus 12000W — лазерном комплексе, который объединяет раскрой листового металла и обработку труб.
Шесть метров металла — один рабочий цикл
Одна из особенностей производства модульных котельных — необходимость изготовления крупногабаритных металлических элементов.
Для несущих конструкций, оснований и монтажных рам используются длинные заготовки, которые не всегда удобно обрабатывать на стандартных станках с трёхметровым рабочим полем.
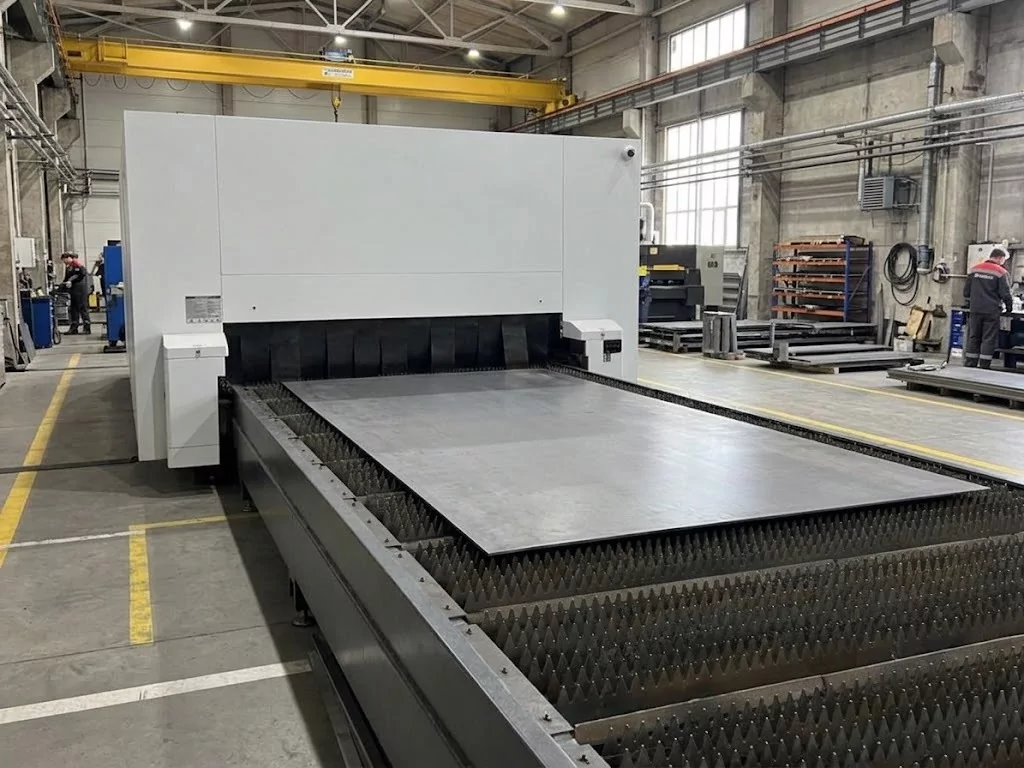
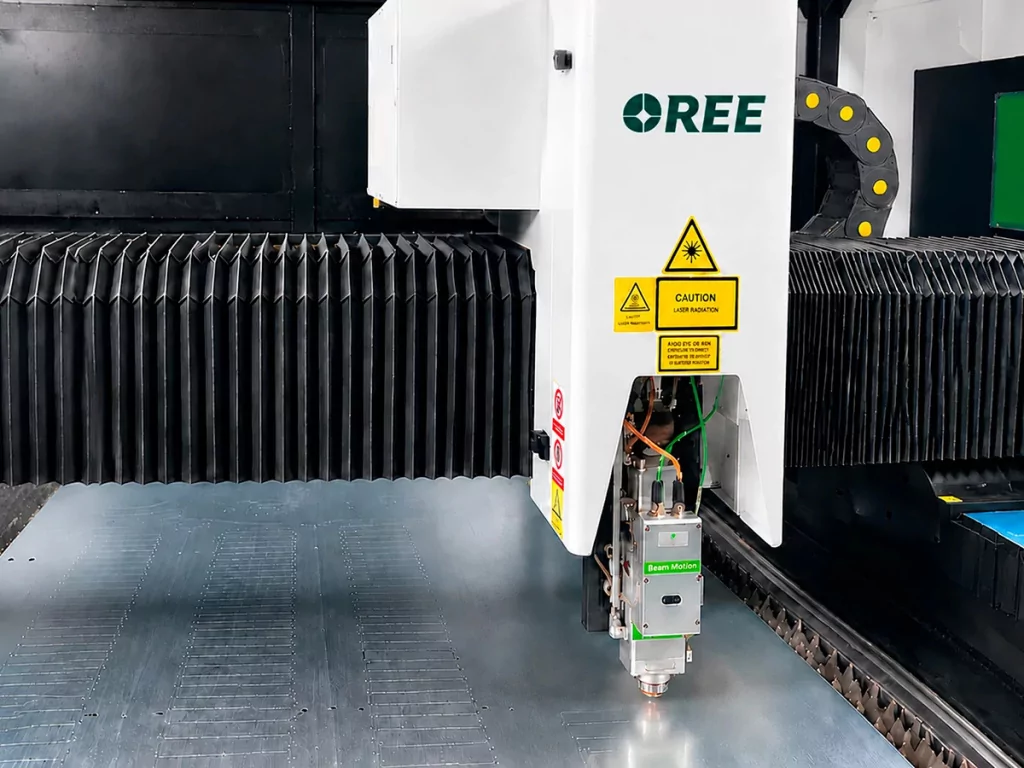
Установленный OREE LASER PG6020 T6 имеет рабочую зону 6050 × 2030 мм. Это позволяет размещать на столе крупноформатные листы и выполнять раскрой длинных деталей без предварительного разделения материала.
За резку отвечает волоконный лазерный источник Raycus мощностью 12 000 Вт.
Такой запас мощности позволяет эффективно обрабатывать углеродистую и нержавеющую сталь, алюминий и другие металлы, используемые при изготовлении промышленного оборудования.
Для предприятия это означает возможность выпускать на одном участке широкий ассортимент заготовок: от массивных элементов оснований до сравнительно небольших крепёжных деталей.
При подготовке раскроя оператор размещает несколько контуров на листе, подбирая их расположение так, чтобы рационально использовать материал.
В результате один крупноформатный лист может превратиться в целый комплект деталей для дальнейшей сборки.
Самая сложная деталь — не обязательно самая большая
В производстве котельного оборудования немало деталей, которые выглядят просто только на чертеже.
Например, небольшая монтажная пластина с несколькими отверстиями должна точно совпасть с креплениями насосного оборудования. А соединительный элемент трубной конструкции — обеспечить правильное положение деталей относительно друг друга.
Здесь на первый план выходит точность обработки.
Для PG6020 T6 заявлена точность позиционирования ±0,03 мм, а повторяемость составляет ±0,02 мм.
Станок оснащён сервоприводами YASKAWA и режущей головкой BOCI BLT442 с автоматической фокусировкой.
При изготовлении деталей автофокус помогает поддерживать необходимые параметры обработки в зависимости от материала и его толщины.
Особенно это удобно при переходе между разными производственными заданиями, когда на одном станке последовательно обрабатывают тонкие монтажные пластины и более массивные элементы конструкций.
Труба с отверстиями вместо трубы с разметкой
Отдельная задача при изготовлении промышленного оборудования — подготовка трубных заготовок.
Обычный прямой отрез часто оказывается лишь первой операцией. В трубе необходимо выполнить отверстия, сформировать пазы или подготовить сложный торцевой контур под последующую сварку.
При традиционной обработке такие операции могут потребовать нескольких рабочих мест: отрезного, сверлильного и оборудования для дополнительной механической обработки.
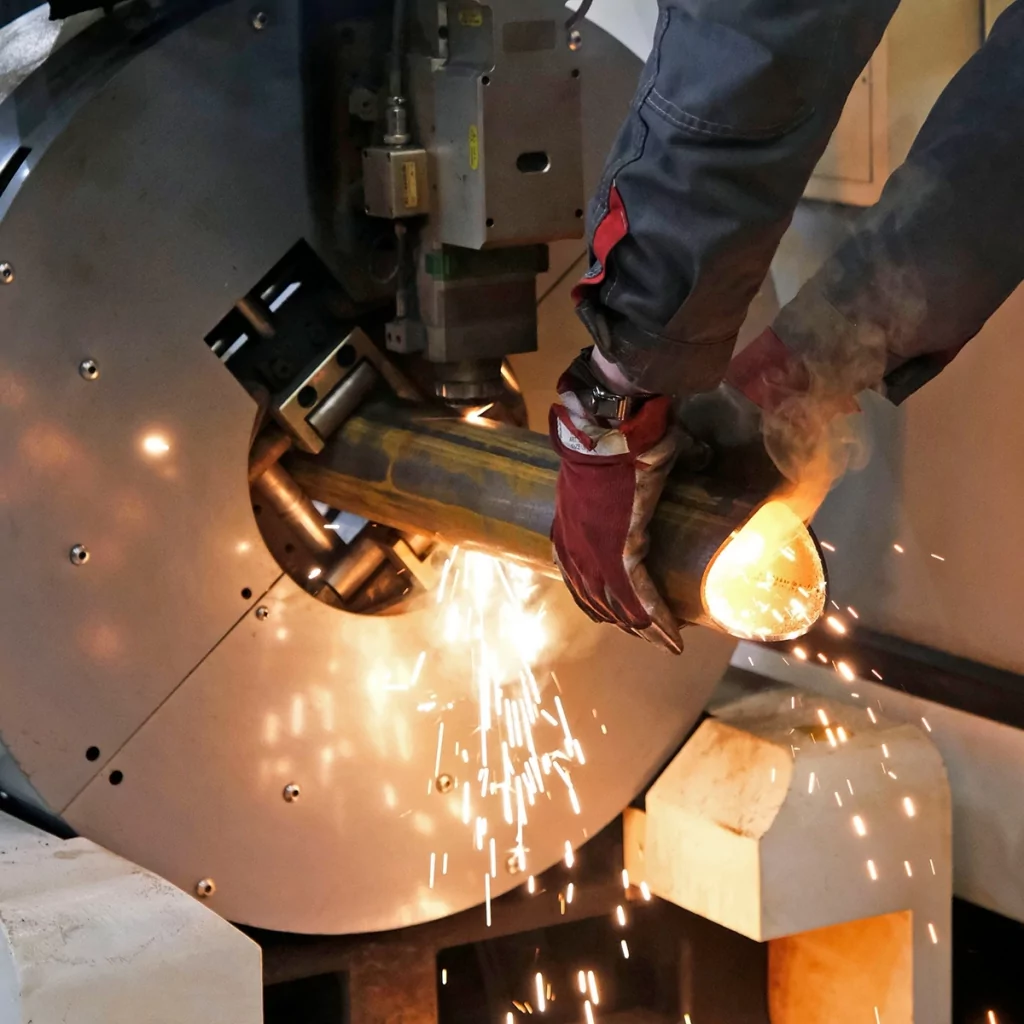
Труборезный модуль OREE LASER PG6020 T6 позволяет выполнять многие из этих операций непосредственно лазером.
Комплекс рассчитан на обработку труб длиной до 6000 мм и диаметром от 15 до 350 мм.
Заготовка фиксируется в механизме трубореза и вращается в соответствии с управляющей программой. Лазерная головка формирует заданный контур, включая отверстия, вырезы и фигурные торцы.
Это особенно полезно при подготовке трубных соединений и элементов металлических каркасов.
Например, при изготовлении опорной конструкции можно заранее сформировать необходимые отверстия и вырезы в профильной заготовке. После резки деталь передаётся на сварочный участок без части дополнительных операций.
При этом фактическая применимость технологии зависит от типа профиля, толщины стенки и требований к конкретному соединению.
Пока лазер режет — следующий лист уже готовят
Производительность промышленного станка зависит не только от скорости перемещения режущей головки.
Немало времени уходит на подготовку материала, разгрузку готовых деталей и установку следующей заготовки.
Поэтому PG6020 T6 оснащён автоматическими сменными столами.
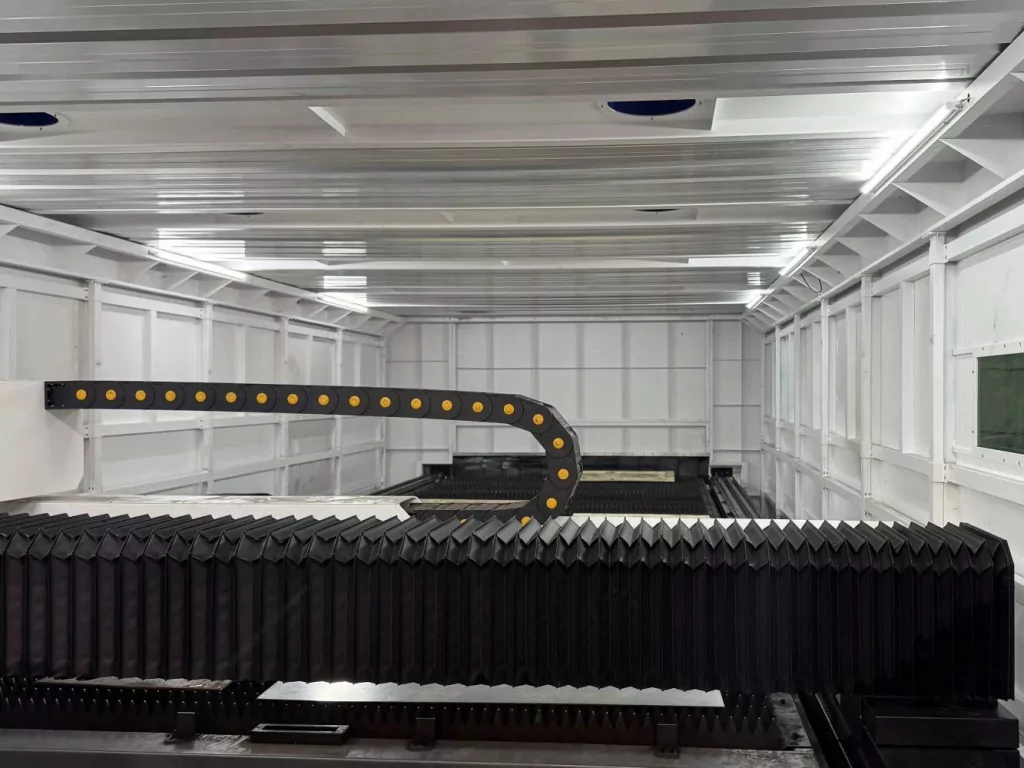
Пока лазер выполняет программу внутри защитной кабины, оператор может работать со вторым столом: снимать готовые детали, удалять остатки материала и подготавливать новый лист.
После окончания обработки столы автоматически меняются местами.
Для производства, где регулярно выпускаются комплекты однотипных деталей, это особенно удобно. Пока один комплект раскраивается, следующий уже подготовлен к обработке.
Защитная кабина при этом изолирует зону лазерной резки от остального цеха, а предусмотренная система удаления продуктов обработки помогает организовать безопасные условия работы при правильной эксплуатации оборудования.
13,5 тонны оборудования: подготовка площадки и работа инженеров
PG6020 T6 — крупный промышленный комплекс. Его масса составляет около 13,5 тонны, а длина превышает 14 метров.
Ввод такого оборудования в эксплуатацию требует внимательной подготовки производственной площадки.
После доставки и установки станка к работе приступили инженеры сервисной службы МОССКЛАД.
Перед первым запуском необходимо проверить не только подключение электропитания, но и состояние механических узлов, правильность работы систем охлаждения, пневматики и технологического газоснабжения.
Особое внимание уделяется перемещению портала, работе механизма сменных столов и узлам труборезного модуля.
Для комбинированного оборудования принципиально важно проверить оба режима обработки: листовой и трубный. Каждый из них использует собственную последовательность движений и требует корректного взаимодействия механики с системой управления.
В комплектацию станка входят промышленный чиллер HANLI, сервоприводы YASKAWA, пневматические компоненты SMC и автоматическая система смазки.
Задача инженеров — убедиться, что все основные системы работают согласованно и оборудование готово к выполнению управляющих программ.
Первый рез: проверка на реальном металле
После проверки механики начинается настройка технологических параметров.
Система управления FSCUT5000BH отвечает за выполнение программ листовой резки, а для подготовки трубных заданий предусмотрено специализированное программное обеспечение.
При настройке задаются параметры движения, мощность лазерного излучения, скорость обработки, фокусировка и режимы подачи технологического газа.
Затем оборудование проверяется на металлических заготовках.
Для листового режима выполняются контрольные контуры, отверстия и фигурные вырезы. Инженеры оценивают качество кромки, геометрию деталей и стабильность процесса.
При проверке труборезного модуля дополнительно контролируется положение вырезов относительно оси заготовки, точность вращения и корректность выполнения торцевых контуров.
Такая проверка позволяет оценить работу оборудования в условиях, приближенных к будущим производственным заданиям.
При необходимости режимы корректируются с учётом материала и толщины заготовки.
После успешного контрольного запуска станок готов к освоению операторами предприятия.
Когда оборудование передают производству
Завершающий этап работы инженеров МОССКЛАД — подготовка персонала заказчика.
Комбинированный лазер требует от оператора понимания двух технологий обработки.
При работе с листовым металлом необходимо правильно размещать заготовки, подготавливать программы раскроя и контролировать работу сменных столов.
При переходе к трубам добавляются операции фиксации профиля, настройки вращения заготовки и подготовки управляющих программ с учётом её геометрии.
Специалисты объясняют порядок запуска оборудования, особенности системы управления и правила безопасной эксплуатации.
Отдельное внимание уделяется ежедневному обслуживанию: проверке состояния защитного стекла, сопел, системы охлаждения и других узлов, влияющих на качество резки.
Обучение позволяет сотрудникам разобраться в возможностях комплекса и подготовиться к самостоятельной работе.
От отдельных заготовок — к готовому оборудованию
Для предприятия в Челябинской области запуск OREE LASER PG6020 T6 стал важным этапом модернизации металлообрабатывающего участка.
Теперь крупные листовые детали, монтажные элементы, трубы и профильные заготовки можно подготавливать на одном лазерном комплексе.
После раскроя детали поступают на следующие производственные участки: гибку, сварку, сборку и монтаж оборудования.
Комбинированная конструкция станка позволяет сократить потребность в отдельных операциях механической обработки и упростить изготовление комплектов металлических деталей.
В результате предприятие получает больше возможностей для выпуска модульных котельных, тепловых пунктов и других инженерных конструкций.
И всё это начинается с точного лазерного реза.
Инженеры МОССКЛАД: от установки станка до первых деталей
Поставка промышленного оборудования — только начало его работы на предприятии.
Специалисты сервисной службы МОССКЛАД сопровождают ввод станков в эксплуатацию: проверяют основные системы, выполняют настройку, проводят контрольный запуск и знакомят операторов с оборудованием.
Пусконаладочные работы для станков МОССКЛАД выполняются бесплатно.
Для заказчика это возможность получить промышленное оборудование с технической поддержкой на этапе запуска и доступом к собственной сервисной службе поставщика.
Планируете модернизировать производство или объединить обработку листового металла и труб на одном участке?
Обратитесь в МОССКЛАД. Поможем подобрать лазерный комплекс под ваши задачи, организовать поставку и ввод оборудования в эксплуатацию.

Что-то заинтересовало? Отправьте нам запрос
Мы обработаем запрос и направим Вам ответ.