


Технология производства фасадной рейки: от штрипса до готовой системы
 21
 Время на чтение: 45 минут
Технология производства фасадной рейки: от штрипса до готовой системы
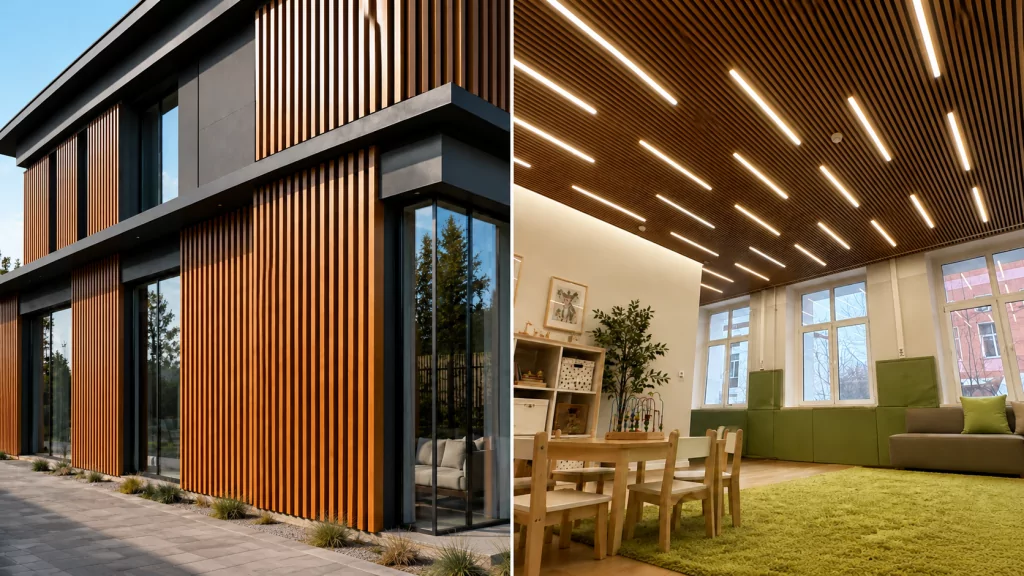
Металлическая рейка применяется для оформления фасадов, потолков и стен. Она позволяет создать ритмичную объёмную облицовку, скрыть инженерные коммуникации и реализовать различные архитектурные решения — от однотонных поверхностей до имитации натурального дерева.
Сама рейка представляет собой тонкостенный металлический профиль, чаще всего П-образного или близкого к нему сечения. Такое изделие также называют кубообразной рейкой, фасадной ламелью или баффелем. Однако готовое решение включает не только профиль: для монтажа необходимы гребёнки или другие несущие элементы, соединители, подвесы, кронштейны и угловые крепления. Поэтому при организации производства важно рассматривать всю систему целиком.
Фасадная и интерьерная рейка: в чём разница
Принцип изготовления фасадной и интерьерной рейки практически одинаков: металлический штрипс профилируется на роликовой линии и отрезается в размер. Основные различия связаны не с формой изделия, а с условиями его эксплуатации, выбором материала, декоративного покрытия и подсистемы.
Фасадная рейка работает на открытом воздухе, поэтому должна сохранять внешний вид при воздействии осадков, перепадов температуры и ультрафиолета. Для неё применяют оцинкованную сталь или алюминий с атмосферостойким защитно-декоративным покрытием.
Интерьерную рейку чаще используют для устройства подвесных потолков, реже — для облицовки стен. Основная область применения — торговые и деловые центры, офисы, медицинские учреждения, аэропорты, подъезды жилых домов, магазины, кафе и другие общественные пространства. В частных интерьерах такие системы также востребованы, но занимают меньшую долю рынка.
Из каких материалов производят металлическую рейку
Наиболее распространены два материала.
Оцинкованная сталь
Это более доступный вариант с хорошей жёсткостью. Защиту от коррозии обеспечивает цинковое и дополнительное полимерное покрытие. При выборе стали необходимо учитывать толщину металла, массу готового изделия, условия эксплуатации и требования к защите мест реза.
Алюминий
Алюминиевая рейка легче стальной и обладает высокой коррозионной стойкостью, поэтому хорошо подходит для фасадов и подвесных систем. Материал дороже оцинкованной стали, но позволяет уменьшить нагрузку на подсистему и расширяет возможности декоративной отделки.
Материал, его толщина и механические свойства должны быть согласованы с конструкцией профилирующей оснастки. Слишком мягкий металл может потерять геометрию, а чрезмерно жёсткий — потребовать большего количества формующих переходов и более мощного привода.
Варианты декоративного покрытия
Внешний вид рейки определяется не только её геометрией, но и способом отделки поверхности. На практике применяют три основных варианта.
Металл с полимерным покрытием
Для профилирования можно использовать штрипс из предварительно окрашенного рулонного металла. Цвет и фактуру выбирают по каталогу поставщика. Такое решение удобно для серийного выпуска: материал поступает на линию уже с готовым декоративным слоем.
Второй вариант — окрашивание после профилирования, например порошковым способом. Он даёт больше свободы при изготовлении небольших партий и нестандартных цветов, однако добавляет в технологическую цепочку подготовку поверхности, покрасочный участок и полимеризацию покрытия.
Ламинирование ПВХ-плёнкой
Декоративная плёнка позволяет воспроизводить рисунок древесины, камня и другие текстуры. Плёнку наносят на металлическую заготовку на линии ламинации или окутывания, после чего материал профилируют либо обрабатывают по технологии, предусмотренной конкретной линией.
Обычные интерьерные ПВХ-плёнки не рассчитаны на постоянное воздействие солнечного света: под ультрафиолетом они могут выцветать и терять свойства. Поэтому для открытого фасада необходимо использовать только материал, у которого изготовитель подтверждает атмосферостойкость и стойкость к УФ-излучению. Стандартную интерьерную плёнку целесообразно применять внутри помещений или на защищённых от солнца участках, например под глубоким козырьком.
Анодирование алюминия
При анодировании на поверхности алюминия формируется защитный оксидный слой. Покрытие отличается характерным металлическим внешним видом, стойкостью и долговечностью, но обходится заметно дороже окрашивания или ламинирования. Такое исполнение используют в проектах с повышенными требованиями к внешнему виду и пожарной безопасности, в том числе в крупных общественных зданиях.
При этом показатели пожарной опасности должны подтверждаться документами на конкретное изделие или систему. Само по себе анодирование не является основанием автоматически считать всю готовую конструкцию негорючей.
Как задаётся геометрия рейки
Перед заказом линии необходимо определить ассортимент будущей продукции:
- Ширину и высоту профиля
- Тлщину и тип металла
- Форму кромок и замковых элементов
- Стандартные длины готовой рейки
- Тип соединителя
- Способ крепления
- Шаг установки реек
Размер развёртки профиля определяет ширину исходного штрипса. Она складывается из ширины лицевой части, двух боковых стенок, отгибов, замковых участков и технологических припусков. Точный размер рассчитывают при проектировании роликовой оснастки с учётом толщины металла и радиусов гиба.
Шаг между рейками задаёт не профилирующий станок, а гребёнка или другая несущая система. Её посадочные элементы должны точно соответствовать геометрии кромок рейки. Поэтому профиль и подсистему необходимо проектировать совместно.
Стандартная длина рейки часто составляет около 4 м. Для протяжённых помещений и фасадов отдельные элементы стыкуют с помощью соединителей.
Стандартная длина рейки часто составляет около 4 м. При облицовке протяжённых помещений и фасадов отдельные элементы стыкуют с помощью коротких соединительных профилей, которые устанавливаются внутрь рейки. Размеры соединителя рассчитывают по внутреннему сечению основного профиля с учётом толщины металла и необходимого монтажного зазора. Например, если рейка размером 30 х 40 мм изготавливается из штрипса шириной 120 мм, ширина заготовки для соединителя может быть примерно на 4 мм меньше. Точное значение определяется при проектировании профиля и роликовой оснастки.
Возможность выпуска рейки и соединителя на одной профилирующей линии зависит от конструкции оборудования: для перехода на соединительный профиль может потребоваться более узкий штрипс, перенастройка клетей или сменный комплект роликовой оснастки.
Основные этапы производства фасадной рейки
Технологический процесс состоит из следующих операций:
- Подготовка металлического штрипса
- Предварительное ламинирование плоского штрипса, если выбран такой маршрут отделки
- Размотка и подача металла в профилирующую линию
- Последовательное формование профиля
- Резка готовой рейки по длине и приёмка на выходе линии
- Окрашивание или окутывание после профилирования, если это предусмотрено технологией
- Контроль качества, формирование пачки и упаковка
Подготовка штрипса
Штрипс — это узкая металлическая лента в рулоне, ширина которой соответствует развёртке будущего профиля. Предприятие может организовать снабжение двумя способами.
Первый — покупать у поставщика готовый штрипс заданной ширины. Такой вариант снижает первоначальные вложения, сокращает занимаемую площадь и подходит для запуска производства или ограниченного ассортимента.
Второй — закупать широкие рулоны металла и самостоятельно распускать их на ленты. Это целесообразно при устойчивых объёмах выпуска, большом количестве типоразмеров и необходимости оперативно менять ширину заготовки.
Размотчик
Рулон штрипса устанавливают на разматывающее устройство. Размотчик обеспечивает равномерную подачу ленты и поддерживает стабильное натяжение материала. Его грузоподъёмность, диапазон внутренних диаметров и ширина должны соответствовать используемым рулонам.
Для небольшой скорости и лёгких рулонов может быть достаточно неприводного размотчика. В составе производительной автоматической линии применяют приводную модель, синхронизированную с подающим и профилирующим оборудованием.
Линия ламинации или окутывания
Этот участок необходим при выпуске рейки с декоративной ПВХ-плёнкой. Оборудование подаёт плёнку, наносит клеевой слой в соответствии с выбранной технологией, совмещает материалы и прижимает покрытие к металлу.
Качество ламинации зависит от подготовки поверхности, точности позиционирования плёнки, температуры, равномерности нанесения клея и давления прижимных роликов. Покрытие должно выдерживать последующее формование без отслаивания, складок и повреждения рисунка.
В зависимости от типа линии плёнку наносят на плоский штрипс до профилирования либо окутывают уже сформированный профиль. Технологию выбирают с учётом геометрии рейки и рекомендаций поставщиков плёнки и клеевого состава.
Профилирующая линия с гильотиной
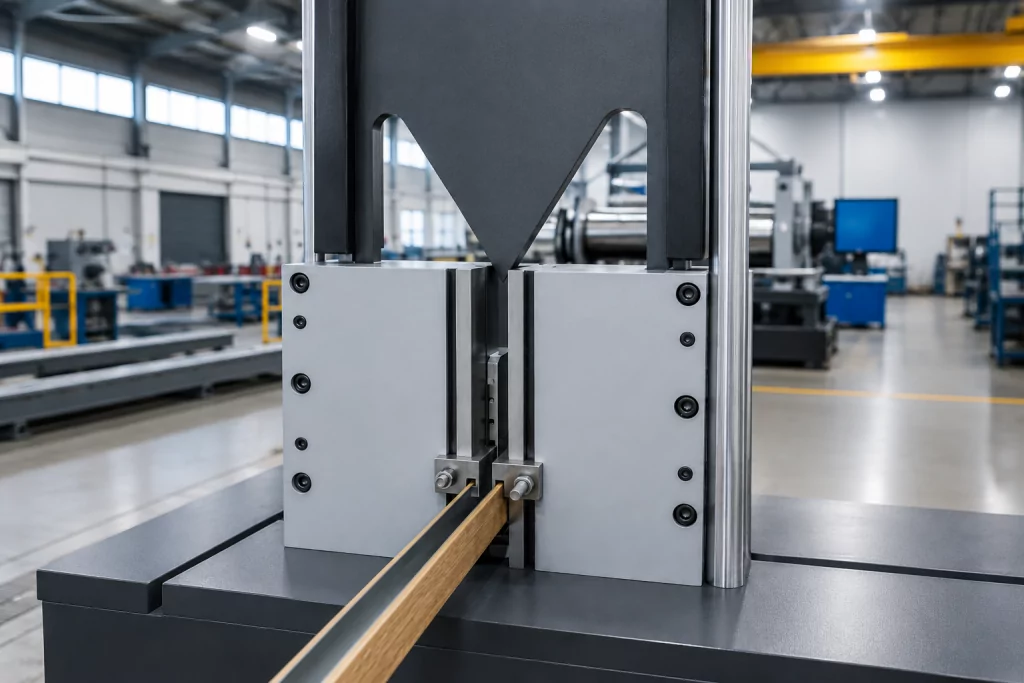
Профилирование — основной этап производства. Штрипс последовательно проходит через несколько клетей с формующими роликами. На каждом переходе металл постепенно изгибается, пока не приобретает заданное П-образное сечение и необходимые элементы крепления.
Постепенное формование снижает внутренние напряжения и позволяет получать стабильную геометрию без заломов. Количество клетей зависит от высоты и ширины рейки, сложности кромок, толщины и механических свойств металла.
После профилирования изделие отрезается по заданной длине. Для этого линия оснащается гильотиной и системой измерения. В зависимости от требуемой производительности резка выполняется с остановкой материала либо на ходу. Автоматическое управление позволяет задавать длину и количество изделий в партии.
При работе с окрашенным или ламинированным металлом особенно важны качество поверхности роликов, точность настройки клетей и отсутствие проскальзывания: декоративный слой не должен царапаться или смещаться.
Приёмный рольганг и стол
После резки длинномерная рейка поступает на приёмный рольганг или специальный стол. Оборудование поддерживает профиль на выходе, предотвращает его падение и деформацию, облегчает визуальный контроль и последующее формирование пачек.
Длина приёмного участка должна соответствовать максимальной длине продукции. Для высокопроизводительной линии может использоваться автоматический сбрасыватель или накопитель.
Упаковка готовой рейки
Готовые профили собирают в пачки и упаковывают на оборудовании для погонажных изделий. Упаковка защищает декоративную поверхность от загрязнений, влаги и механических повреждений при хранении и перевозке.
Контроль качества
Для стабильной сборки системы недостаточно контролировать только внешний вид готовой рейки. На производстве проверяют:
- Ширину и толщину поступающего штрипса
- Длину готового изделия
- Ширину, высоту и симметричность профиля
- Прямолинейность и скручивание рейки
- Состояние окрашенной или ламинированной поверхности
- Прочность сцепления декоративного покрытия
- Совместимость рейки с гребёнкой и соединителем
Производство гребёнки и элементов подсистемы
Гребёнка — несущий профиль с посадочными элементами, который фиксирует рейки с заданным шагом. Для её изготовления применяют два основных способа.
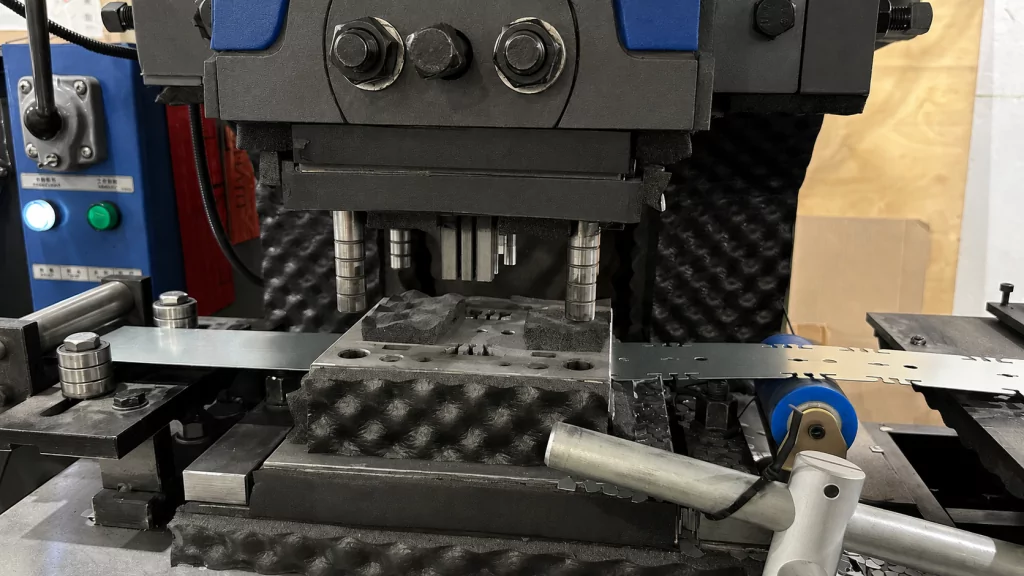
Автоматическая линия с кривошипным прессом
В состав участка входят автоматический размотчик, правильное и подающее устройство, кривошипный пресс, штамп с пуансонами и матрицами, а при необходимости — профилирующий и отрезной модули.
Пресс последовательно формирует в движущемся штрипсе посадочные элементы крепления. Такой способ обеспечивает высокую скорость, повторяемость и возможность выпускать длинномерную гребёнку без ограничения стандартным форматом листа.
Шаг между посадочными элементами задаётся настройками подающего устройства: перед каждым рабочим ходом пресса штрипс перемещается на установленное расстояние. Поэтому одна линия может выпускать гребёнки с несколькими вариантами шага. Однако диапазон регулировки ограничен конструкцией штампа, размерами пуансонов и матриц, а также геометрией посадочного элемента. Если требуемый шаг невозможно получить с установленной оснасткой, потребуется другой комплект штампа.
Конструкция посадочных элементов также зависит от формы и размеров рейки. Для стандартных профилей могут применяться фиксаторы без дополнительных удерживающих элементов. Для высоких и узких реек используют посадочные места с «ушками», которые надёжнее удерживают профиль на гребёнке. Такое решение актуально, если рейка недостаточно стабильно сохраняет П-образное сечение и при деформации стремится принять V-образную форму.
Лазерная резка
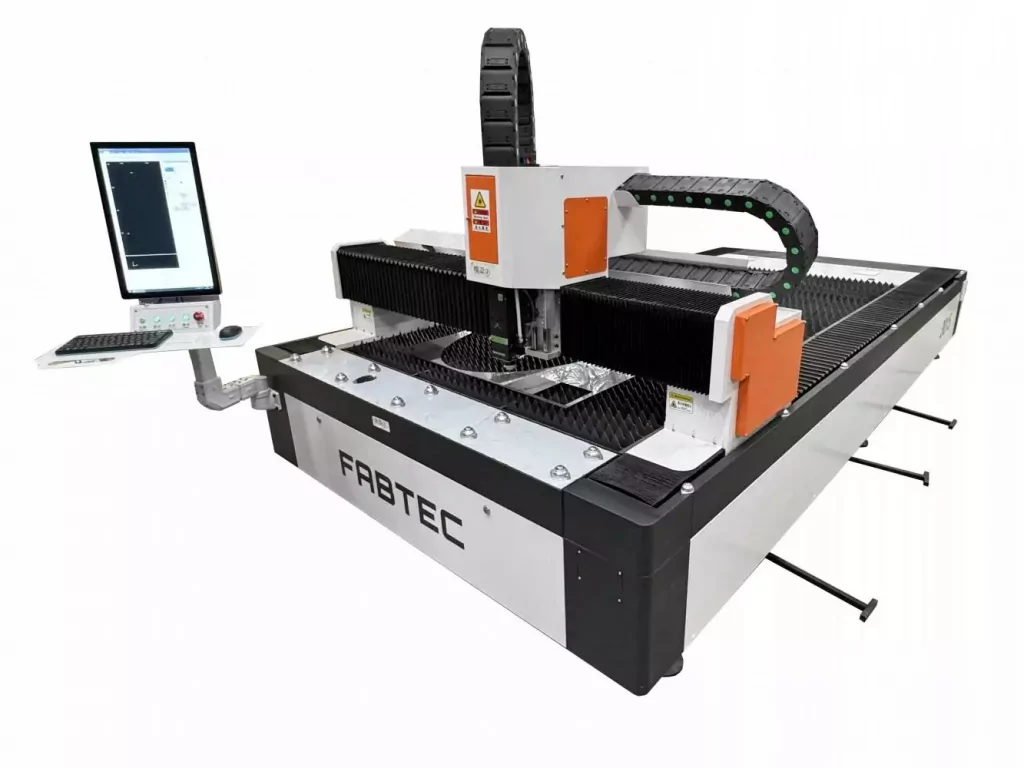
Лазерный станок подходит для небольших и средних партий, опытных образцов и нестандартных систем. В управляющей программе можно быстро изменить шаг, размеры посадочных элементов и конструкцию крепления без изготовления нового штампа.
Длина детали ограничивается рабочим полем станка и форматом листового металла. После лазерной резки плоской заготовке придают требуемую объёмную форму на листогибочном прессе. При соответствии ширины заготовки и совместимости её геометрии с оснасткой гребёнку также можно пропустить через профилирующие ролики автоматической линии с кривошипным прессом. Этот вариант упрощает формование деталей, вырезанных лазером, и позволяет использовать уже установленное на предприятии оборудование.
Этим же способом производят фасадные кронштейны и крепления для плоских участков, внутренних и внешних углов. Лазер обеспечивает точный раскрой развёртки, а гибочный пресс формирует готовую пространственную деталь.
Таким образом, для серийного выпуска одного типоразмера выгоднее штамповочная линия, а лазерная резка обеспечивает гибкость при широкой номенклатуре и небольших партиях.
Крепление потолочной и фасадной рейки
В потолочных системах гребёнку крепят к перекрытию с помощью регулируемых металлических подвесов или резьбовых шпилек. Подвесы могут иметь максимальную длину 0,5; 1; 1,5 или 2 м и позволяют выставить несущий профиль по высоте. Шпильку подрезают под требуемый размер непосредственно при монтаже.
На фасаде применяется отдельная несущая подсистема, рассчитанная на массу облицовки, ветровые нагрузки, температурное расширение и состояние основания. Её состав и шаг креплений должны определяться проектом. Потолочную схему подвеса нельзя автоматически переносить на наружный фасад без инженерного расчёта.

Собственная продольная резка металла
Если предприятие решает отказаться от закупки готового штрипса, потребуется линия продольной резки рулонного металла. Это крупный производственный комплекс, длина которого в зависимости от компоновки может составлять 20–30 м и более.
Типовая линия включает:
- Загрузочную тележку и автоматический размотчик
- Правильное устройство
- Первую буферную зону в виде петлевой ямы или петлевого накопителя
- Блок дисковых ножей для продольной резки
- Вторую буферную зону
- Натяжную станцию с прижимными элементами
- Автоматический наматыватель готовых лент
- При необходимости — поперечную гильотину для получения листовых заготовок
Подготовка рулонов ПВХ-плёнки
Декоративную плёнку также можно заказывать уже нарезанной в требуемую ширину или подготавливать самостоятельно. Во втором случае используют бобинорезательную машину с перемоткой.
Оборудование распускает широкий рулон на узкие ленты, соответствующие ширине обрабатываемого штрипса или развёртке зоны окутывания. Точность резки и качество намотки влияют на стабильность подачи плёнки и отсутствие складок при ламинации.
Комплектация производства в зависимости от задачи
Для запуска не обязательно сразу организовывать полный цикл. Состав оборудования зависит от объёма выпуска, ассортимента и желаемой степени независимости от поставщиков.
Базовый участок
Подходит для начала производства и выпуска ограниченной линейки реек из покупного штрипса:
- Размотчик
- Линия ламинации — при выпуске изделий с ПВХ-плёнкой
- Профилирующая линия с гильотиной
- Приёмный рольганг или стол
- Упаковщик погонажных изделий
Гребёнки и нестандартные крепления на первом этапе можно заказывать у подрядчика или изготавливать на имеющемся лазерном и гибочном оборудовании.
Серийное производство полного цикла
При больших объёмах базовый участок дополняют:
- Линией продольной резки металла
- Бобинорезательной машиной для плёнки
- Автоматической штамповочной линией для гребёнки
- Лазерным станком для нестандартных элементов подсистемы
- Листогибочным прессом
- Автоматизированными приёмными и упаковочными устройствами
Что учесть при выборе оборудования
Подбор линии начинают не с конкретной модели станка, а с технического задания на готовую продукцию. Для расчёта комплекса потребуются:
- Чертежи рейки, соединителя и гребёнки
- Перечень планируемых типоразмеров
- Материал и диапазон толщин
- Тип декоративного покрытия
- Стандартная и максимальная длина изделия
- Производительность в погонных метрах или изделиях за смену
- Масса и размеры исходных рулонов
- План помещения и доступные коммуникации
- Требования к упаковке
Комплексное оснащение производства фасадной рейки
Производство металлической рейки может быть организовано поэтапно: от компактного участка, работающего с готовым штрипсом, до полного цикла с собственной подготовкой металла, ламинацией, изготовлением подсистемы и автоматической упаковкой.
Компания МОССКЛАД поможет подобрать оборудование под требуемую геометрию рейки, материал, покрытие и плановый объём выпуска. Специалисты сформируют состав линии, учтут необходимую оснастку и вспомогательные участки, а также предложат решение для производства гребёнок, соединителей и фасадных креплений.
Для подготовки предложения достаточно предоставить чертёж или образец изделия, указать используемый металл, диапазон размеров и требуемую производительность. Это позволит рассчитать не отдельный станок, а согласованный технологический комплекс под конкретную продукцию.

Что-то заинтересовало? Отправьте нам запрос
Мы обработаем запрос и направим Вам ответ.