30
 Время на чтение: 65 минут
Самый удобный клиент для инженера — не тот, кто пришёл с названием модели. А тот, кто положил на стол чертёж и сказал: «Нам нужно делать вот это».
Модель станка — это ответ. Чтобы ответ был правильным, сначала нужен вопрос: какая деталь, из чего, какой толщины, какой длины, сколько штук и что с ней происходит до и после этой операции. Поэтому разговор о подборе оборудования мы начинаем не с каталога, а с изделия.
Логика всегда одна и та же:
деталь > технология > производственная задача > конфигурация > конкретный станок.
Ниже — как это выглядит на практике. На примерах из наших фотоблогов: от одного универсального токарного станка до металлообрабатывающего цеха с нуля и листогибочного пресса на 800 тонн, конфигурацию которого собирали под конкретную деталь.
Коротко: что вы получаете, если приходите с чертежом
Если нужен ответ в одном абзаце: по чертежу или описанию изделия мы подбираем станки под технологию изготовления, а не под абстрактный «стандартный набор». Дальше — поставка, монтаж, пусконаладочные работы, тестовая деталь, обучение персонала и сервис. Это работает и для одного станка, и для участка, и для цеха под ключ.
|
Этап |
Что происходит |
|
Разбор задачи |
Смотрим деталь, материал, толщины, размеры, операции, объёмы, текущую технологию |
|
Подбор |
Станка или комплекта оборудования с учётом технологического процесса, задач и бюджета |
|
До покупки |
Демозал, тестовые детали, посещение производства, где работает такой же станок или аналог, проверка станка на складе |
|
Поставка |
Доставка по России и ЕАЭС |
|
Запуск |
Бесплатные пусконаладочные работы, тестовые детали, обучение персонала |
|
После запуска |
Сервис, гарантия, помощь инженеров в нестандартных ситуациях |
С чего начинается разговор
Когда человек звонит и спрашивает «сколько стоит листогиб на 100 тонн», мы, конечно, ответим. Но почти сразу спросим, что он собирается на нём гнуть. Не из вредности: от ответа зависит, подойдёт ли этот листогиб вообще.
Вот что нам важно понять:
-
Что вы производите и какая у вас номенклатура: одна деталь потоком или сотня разных позиций
-
Сама деталь: габариты, сложность, допуски
-
Материал и толщины: чёрная сталь, нержавейка, алюминий; тонкий лист или толстый
-
Размеры заготовки: лист, труба, профиль, балка, рулон, и какой длины
-
Операции: резка, гибка, вальцовка, токарка, фрезеровка, сверление, сварка
-
Объёмы: штучные заказы или серия
-
Как вы делаете это сейчас: на чём, где узкое место, что хочется улучшить
Почему чертёж экономит время
Чертёж отвечает сразу на половину этих вопросов. На нём уже есть размеры, толщина, радиусы, отверстия, резьбы и допуски. Не нужно по телефону выяснять, «примерно какой длины» деталь и «вроде бы около десятки» ли там металл.
Чертёж показывает и то, что легко упустить в разговоре. Например, что у вала есть резьба, а значит, токарному станку нужна нормальная резьбонарезная часть. Или что деталь шестиметровая, и стандартный пресс на три метра не подойдёт при любом бюджете.
А если чертежа нет?
Тоже не беда. Чертёж ускоряет подбор, но без него подобрать оборудование можно. Просто начинаем с другого конца.
Образец детали
Техническое задание или описание
Иногда задача формулируется словами, а не деталью: «будем делать воздуховоды», «хотим свой токарный участок под заказы», «открываем мебельный цех». Тогда подбор идёт от технологического процесса. Например, для стартового мебельного производства хватает трёх станков: форматно-раскроечного, сверлильно-присадочного и кромкооблицовочного. Их можно подобрать под ваш бюджет ещё до того, как появится первый чертёж шкафа.
Широкая номенклатура
Когда изделий много и они разные, как у «Техинжи», где делают и автозапчасти, и багги, и глубоководные аппараты, один чертёж всё равно не описал бы всю задачу. Тогда смотрим на набор операций: что нужно резать, гнуть, точить, фрезеровать и варить, из какого материала и каких размеров заготовки.
Без чертежа вопросов будет больше
Мы спросим про толщины, длины и объёмы, и что-то, скорее всего, уточним не с первого раза. Зато ошибки ловятся до покупки. Самый надёжный способ проверить догадку — тестовая деталь или операция в нашем демозале: мы покажем станок из наличия в работе прямо на вашем материале. Ещё можно съездить на производство, где уже работает такой станок или его аналог.
Когда под деталь нет готового станка
Самый наглядный пример — гибочный пресс FABTEC на 800 тонн.
К нам обратился крупный завод металлоконструкций: ангары, мосты, опоры. Запрос сформулирован ровно так, как мы любим, — через деталь: нужен гибочный пресс для деталей длиной 6 метров и толщиной до 16 мм.
Производство таких конструкций часто требует оборудования, которого нет в стандартных линейках производителей. Предлагать компромиссы не стали. Инженеры МОССКЛАД вместе с технологами FABTEC разработали индивидуальную конфигурацию пресса CNC-PBA 800х6100.
Что получилось:
-
рабочая длина 6100 мм при усилии 800 тонн: ровно под шестиметровые детали толщиной до 16 мм;
-
контроллер ESA S875 (3D) на 6+1 осей: Y1, Y2, X, R, Z1, Z2 плюс моторизированная система компенсации прогиба;
-
оптические линейки GIVI и компенсация прогиба: заявленная точность гибки 0,01 мм;
-
лазерный угломер LaserCheck, который автоматически замеряет угол гиба по всей длине детали;
-
автоматические передние опоры BF-02 грузоподъёмностью 380 кг каждая: шестиметровый лист руками не очень-то поддержишь;
-
интеграция ПО контроллера с SCADA и MES;
-
специализированный комплект инструмента: матрица и пуансон под сложные детали.
Каждый пункт здесь отвечает на свой вопрос о детали и о том, как её будут делать на заводе. Длинная деталь — значит, важен прогиб и контроль угла по всей длине. Тяжёлый лист — значит, нужны опоры. А крупному заводу пригодится возможность связать пресс с системами автоматизации производства.
Шестиметровой детали толщиной 16 мм всё равно, что было в стандартной линейке производителя. Поэтому конфигурацию подгоняли под деталь, а не деталь под пресс.
После монтажа пресс прошёл тестовые гибы на предельных значениях мощности. Заказчик остался доволен производительностью и точностью станка.

Один станок — тоже подбор
Не каждая задача — это пресс на 800 тонн. Чаще всё гораздо спокойнее, но логика та же.
Постоянный клиент, предприниматель, несколько лет назад с нашей помощью оснастил цех гильотиной и сверлильным станком. Оборудование работает без сбоев уже годы. Следующий шаг — собственный токарно-фрезерный участок, чтобы выполнять заказы на изготовление деталей.
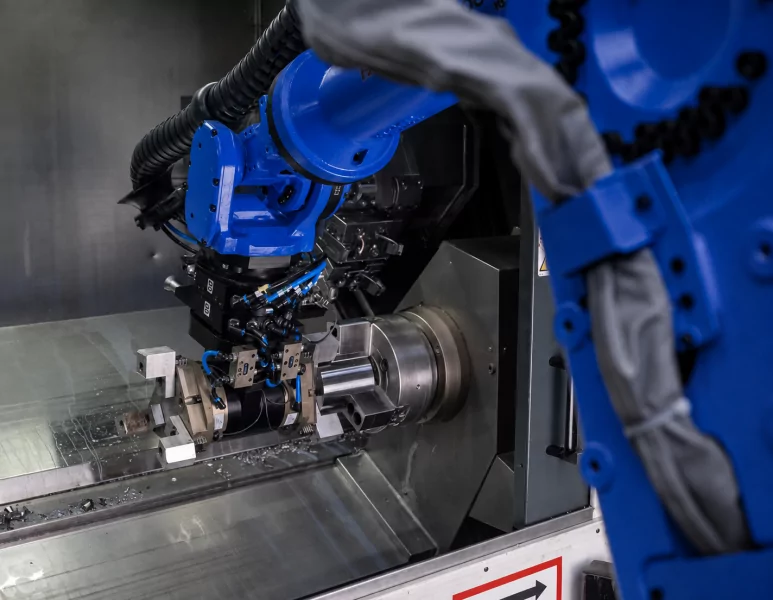
Задача: надёжный токарный станок. Подобрали универсальный DMTG CDS6266B/1500 с УЦИ:
-
РМЦ 1500 мм
-
диаметр обработки 660 мм и 870 мм над выемкой (ГАП)
-
4 вида нарезания резьб
-
промаркированные шестерни на гитаре, чтобы не запутаться при перестановке
-
удобная перестановка патронов
-
электронные линейки и УЦИ
-
в комплекте подача СОЖ, подсветка рабочей зоны, два люнета, патрон и инструмент для обслуживания
Маркировка шестерён на гитаре звучит как мелочь. Её ценность понимает каждый, кто хоть раз переставлял гитару по памяти.
Как выглядит запуск одного станка
Здесь хорошо видно, из чего состоят пусконаладочные работы на практике:
1. Станок выставили по уровню.
2. Залили масло в переднюю бабку и суппорт.
3. Проверили масляные каналы, чтобы шестерни в передней бабке получали нужное количество смазки.
4. Сделали тестовую деталь с нарезанием резьбы.
Тестовая деталь здесь не формальность: это первая проверка, что станок делает ту работу, ради которой его покупали. Клиент остался доволен станком и квалификацией нашего инженера. А в планах уже замена фрезерного станка, то есть следующий шаг того же участка.
Цех — это не сумма станков
Когда речь о целом производстве, подбор действительно становится сложнее, и не только потому, что станков больше. Каждый следующий участок принимает то, что сделал предыдущий. Если лазер режет одно, а листогиб не может это согнуть, оба станка формально в порядке, а производство стоит.
Хороший станок, которому не повезло с соседом по участку, быстро превращается в очень точный генератор очереди.
Техинжи: металлообрабатывающий цех с нуля
В Москве мы полностью оснастили производственную площадку компании «Техинжи». Предприятие полного цикла выпускает автомобильные запчасти, внедорожную технику (багги, квадроциклы), глубоководные аппараты, плюс собственные разработки плат и ПО.
Номенклатура широкая, и цех выстроен по маршруту детали, от заготовки до сварки:
|
Участок |
Что делает |
Оборудование |
|
Резка листа и трубы |
Заготовки из листа, труб и профилей |
|
|
Гибка трубы и профиля |
Тонкостенные трубы без заломов, квадратный и прямоугольный профиль |
|
|
Гибка листа |
Стабильная потоковая гибка, радиусная гибка до 3 мм |
Листогибочный пресс FABTEC PBH 125x3200, электромеханические вальцы |
|
Токарная группа |
От черновой обдирки до сложной обработки |
Токарный центр DMTG DT40H с приводным инструментом, универсальный FABTEC LC500B |
|
Фрезерная группа |
Фрезерование, сверление, расточка, резьба |
Универсальный фрезерный FHU3A, обрабатывающий центр DMTG VDLS 850 с 4-й осью |
|
Сварка и вспомогательное |
Сварка тонкого металла, очистка от ржавчины, резка заготовок, плитные материалы |
Лазерная сварка «3 в 1», ленточная пила FABTEC BS-260, фрезер с ЧПУ FABTEC HT-1325C |
Обратите внимание на токарную группу. Рядом с токарным центром DT40H стоит универсальный FABTEC LC500B (РМЦ 1000 мм, диаметр над станиной до 500 мм). Он отвечает за черновую обдирку и штучные заказы. Не всё в цехе нужно делать на самом дорогом станке: обдирать заготовку на центре с приводным инструментом можно, но это как возить мешки с цементом на спорткаре.
С гибкой та же логика. Дорновый трубогиб в цехе полуавтоматический, угол задаётся на панели, длина контролируется ограничителями. Если нужна высокая повторяемость, в каталоге есть полностью автоматические модели. То есть уровень автоматизации — тоже вопрос задачи, а не престижа.
Поставкой, логистикой, пусконаладочными работами и обучением персонала «Техинжи» занималась наша команда инженеров.
Чехов: вентиляционный цех под ключ
Другой пример комплекса — вентиляционный цех под ключ в Чехове. Задача клиента: прямоугольные и круглые воздуховоды. Из этой задачи сразу следует, что нужны два разных набора оборудования под одной крышей.
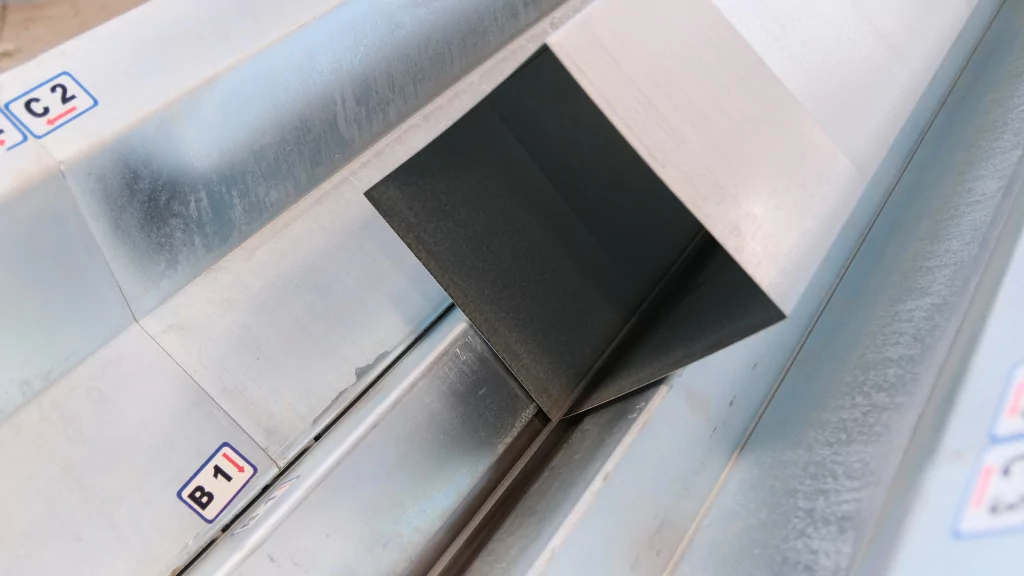
Под прямоугольные воздуховоды — автоматическая линия MINI LINE и станок тоннельной сборки SeamCloser SC2. Под круглые — спирально-навивной станок SBTF-1500 (диаметр от 80 до 1500 мм). Под фасонные части — станок лазерной резки OREE LASER, станок для отводов, переходов и заглушек SBWT-1500, точечная сварка PEI-POINT, вальцы ESR 1315 E, фальцепрокатный станок LC-12DR. Плюс пресс TRUMPF TruTool TF 350 для крепления шинорейки к коробам.

Отдельно интересна одна позиция: ручной листогиб Z 2000. Он стоит в цехе для точной гибки листового металла при единичных заказах. Под единичные заказы в этом цехе выбрали простой ручной инструмент, а не ещё один большой станок.
Наши специалисты организовали доставку, выполнили бесплатные пусконаладочные работы и обучили персонал.
О том, как устроено производство воздуховодов и какие станки нужны каждому участку, мы подробно писали в материале «Технология изготовления воздуховодов: от прямого участка до доборных элементов». Здесь важна именно логика: оборудование подобрано под ассортимент выпускаемой продукции и технологические операции, а не по списку популярных моделей.
Как мы раскладываем процесс на этапы
Для крупных изделий удобно мыслить этапами. В материале о технологии производства металлических мостов мы разбирали пять этапов:
1. Правка металла: листоправильные и сортоправильные станки, потому что деформированные детали сложнее обрабатывать и сваривать.
2. Резка и механическая обработка: лазер с 3D-головой для раскроя и фасок, ленточные пилы для проката, сверлильные линии, портально-фрезерные станки, вальцы, профилегибы, прессы.
3. Сварка балок: автоматические линии, которые собирают, сваривают и выгружают деталь.
4. Подготовка балок: резка в размер, фаски, отверстия на лазерных станках для балок и сверлильных линиях.
5. Сборка конструкций: стенды, кондукторы, сварочные колонны, роботы.
Такую конструкцию нельзя сделать «хорошим лазером». Нужна комплексная линия, подобранная и настроенная под конкретные задачи. Пропустить правку не получится: качество готовой конструкции напрямую зависит от геометрии заготовок, а деформированные детали сложнее обрабатывать и сваривать.
Тот же принцип работает и в куда более скромном масштабе. В статье о мебельном производстве стартовый набор — три базовых станка, по одному на каждую операцию после подготовки чертежа: форматно-раскроечный (распил), сверлильно-присадочный (отверстия под крепёж) и кромкооблицовочный (кромка). Это не металлообработка, но логика та же: сначала процесс, потом станки. И подбор там тоже идёт исходя из бюджета.
Не обязательно покупать всё сразу
Производство растёт, и подбор оборудования растёт вместе с ним. Бывает, что клиент возвращается к нам не один раз, и это нормальный сценарий.
-
Предприниматель с гильотиной и сверлильным станком вырос до токарного участка и уже думает о фрезерном станке.
-
Клиент из Гатчины открыл с нашим подбором первый цех воздуховодов, а примерно через полгода вернулся за комплектом для второго.
-
В Рязани у заказчика уже работало оборудование для круглых воздуховодов, и следующим шагом стали прямоугольные. Мы подобрали комплект под расширение, а пусконаладку и обучение персонала проводили двое наших инженеров.
Когда подбор идёт от задачи, расширение получается спокойным: новое оборудование встаёт в уже понятный процесс, а не конфликтует с ним.
Что происходит после покупки
Станок, который приехал, но не запущен, — это просто очень тяжёлая покупка. Поэтому в нашей работе после подбора идёт вторая половина.
Доставка. Доставляем по всей России и ЕАЭС. Крупные проекты, как у «Техинжи», включают логистику целиком.
Монтаж и пусконаладка. Пусконаладочные работы бесплатные. По кейсу с токарным станком видно, что входит в ПНР: выставить по уровню, залить масло, проверить смазку узлов, сделать деталь.
Тестовые детали. Пресс FABTEC на 800 тонн после монтажа проверили тестовыми гибами на предельной мощности. Токарный станок — деталью с резьбой. Запуск заканчивается, когда станок делает реальную работу.
Обучение персонала. Проводили и в Чехове, и у «Техинжи», и в Рязани. Станок, на котором никто толком не умеет работать, свою стоимость не отрабатывает.
Сервис и гарантия. Наши инженеры не оставляют клиента один на один с оборудованием в сложной ситуации.
Метэк: задача, которая всплыла после запуска
Хороший пример поддержки после запуска — компания «Метэк». Мы поставили и запустили станок лазерной резки OREE LASER OR-PG 3015: источник Raycus 6 кВт, режет чёрную сталь до 25 мм, сменные столы 3000x1500 мм, голова Bochi.
Сложность возникла не в станке, а в металле. Рабочее поле 3000x1500 мм с запасом +10 мм. Обычно этого хватает, чтобы раскраивать лист от края до края. Но поставщик клиента стабильно присылал листы на 20–25 мм больше заявленного. После раскроя на столе оставалась «рамка», которую приходилось распиливать вручную и терять на этом время.
Инженер МОССКЛАД решил эту проблему за несколько часов, и теперь заказчик спокойно работает с тем металлом, который ему приходит.
Вывод из этой истории практический: при подборе важен не только чертёж детали, но и то, какой реально приходит заготовка. А если что-то всплывёт уже в работе, наш инженерный отдел оказывает клиентам пожизненную поддержку в нестандартных ситуациях.
Посмотреть до того, как купить
Чертёж хорошо отвечает на вопрос «подойдёт ли станок». А на вопрос «как он работает вживую» лучше ответить глазами.
-
Демозалы. Покажем в работе любой станок из наличия и выполним тестовые детали или операции. Если у вас есть чертёж, тестовая деталь по нему скажет больше любой таблицы характеристик.
-
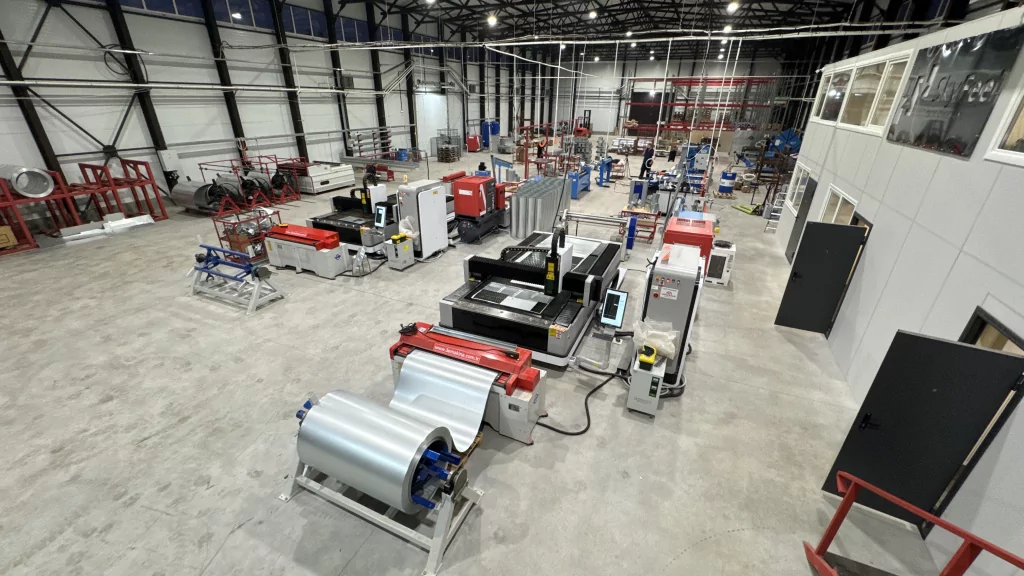
Производство, где работает такой станок. Организуем посещение производства, где используют интересующий вас станок или аналог. Например, обрабатывающий центр DMTG VDLS 850 с 4-й осью, как у «Техинжи», стоит и на собственной производственной площадке МОССКЛАД.
-
Склад. У нас крупный склад станков, приезжайте и проверьте товар перед отгрузкой. Покупать «кота в мешке» не нужно.
Демозал показывает, каким станок приходит в работу. Производство показывает, как он живёт в реальном цехе.
Где подбор упирается в здравый смысл
Подбор от детали иногда приводит к выводам, которые не очень похожи на продажу. И это нормально.
Мощнее — не всегда лучше. В Чехове для единичных заказов работает ручной листогиб, у «Техинжи» черновая обдирка идёт на универсальном токарном станке, а не на центре с ЧПУ. Каждый станок закрывает свою часть работы.
Нестандартная конфигурация нужна не всем. Пресс CNC-PBA 800х6100 собирали под конкретную шестиметровую деталь до 16 мм. Если ваши детали укладываются в стандартные модели, переплачивать за индивидуальную сборку незачем.
Чертёж — не вся задача. Он описывает деталь, но не говорит, сколько таких деталей в месяц, какой лист придёт от поставщика и что будет на соседнем участке. Поэтому мы всё равно задаём вопросы про объёмы и текущую технологию.
Автоматизацию выбирают под объём. В одном из наших вентиляционных проектов клиент прямо сформулировал задачу: сделать производство более автоматизированным, поднять качество и сократить персонал, и комплект подбирали именно под это. У другого клиента с другими объёмами ответ будет другим.
Частые вопросы
В: Можно ли подобрать оборудование без чертежа?
Да. Подойдёт образец детали, техническое задание или описание изделия. С чертежом просто быстрее и точнее.
В: Подбираете только отдельные станки или целые цеха?
Оба варианта: от одного станка до участка и цеха под ключ, как у «Техинжи» или в Чехове.
В: Пусконаладка платная?
Нет, пусконаладочные работы бесплатные. Обучение персонала мы проводим в рамках запуска.
В: Можно ли увидеть станок до покупки?
Да: в демозале, на производстве, где работает такой же станок или аналог, и на нашем складе перед отгрузкой.
В: Куда доставляете и как можно оплатить?
По всей России и ЕАЭС. Среди вариантов оплаты есть лизинг, банковская гарантия и индивидуальные условия.
Приезжайте со своей деталью
МОССКЛАД работает с 2006 года, мы официальный дилер более 40 производителей. За это время мы видели станки не только в каталогах, но и в запуске, и в работе у клиентов. Поэтому и подбор начинаем с того, что вы собираетесь делать.
Привезите чертёж, деталь или образец. Покажите номенклатуру или просто расскажите, что хотите выпускать. Разберём технологию вместе, подберём станок или комплект под ваше производство, а потом поставим, запустим и сделаем первую деталь.
Начать можно с главной страницы МОССКЛАД или с кейсов, похожих на вашу задачу.